 هوش مصنوعی مقررات ملی ساختمان23Gane AI



مبحث هفدهم مقررات ملی ساختمان : لوله کشی گاز طبیعی (1401) | ١٧-٥-٧ جوشكارى
جوشکاری لولهها و اتصالات فولادی با روش جوشکاری قوس الکتریكی با الكترود دستى روكش دار بر مبناى 1104 API انجام میشود و کنترل کیفیت و بازرسى از جوشها بر اساس الزامات اين قسمت مى باشد.
١٧-٥-٧-١ الكترودها
الف) الکترودهای مصرفی در جوشکاری لوله کشی گاز با فشار یک چهارم پوند بر اينچ مربع بايد طبق استانداردهاى AWS/ASME SF A5.1 يا معادل آن باشد.
براى جوشكارى لوله با اقطار كمتر از ٥٠ ميلى متر (٢ اينج) مى توان از الكترودهای E6013 يا E6010 استفاده نمود، ولى براى جوشكارى لوله با اقطار ٥٠ ميلى متر (٢ اينچ) وبالاتر فقط استفاده از الكترود E6010 مجاز مى باشد.
ب) روی جعبه الكترود بايد نام سازنده، شماره الكترود، قطر الكترود، محدوده آمپر وولتاژ مصرفى و تاريخ ساخت ذكر شده باشد.
پ) استفاده از الکترودهای زنگ زده یا فاسد یا الکترودهایی که پوشش آنها یکنواخت نبودە و در هنگام جوشکاری دچار ریزش، بدسوزى، قطع و وصل جريان برق يا انحراف قوس الكتريكى شود، مجاز نيست.
١٧-۵-٧-٢ جوش لببەلب
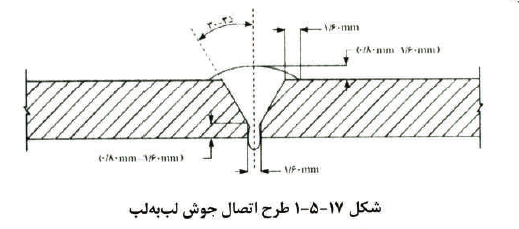
جوشکاری لوله های فولادی با یکدیگر یا با اتصالات فولادی باید به صورت جوش لب به لب باشد. لوله هايی که به صورت لب به لب مانند شكل ١٧-۵-١ جوش داده می شوند باید مطابق مراحل زير آماده سازى شوند:
الف) قبل از شروع جوشکاری باید لبۀ لولهها و اتصالات به وسیله ابزارهایی مانند برس سیمی دستى يا برقی تا حد براق شدن از مواد زاید مانند زنگ و چربیها تمیز شود.
ب) در صورتی که لوله با دستگاه لولهبر بريده شده باشد، قبل از شروع جوشكارى، زائده ايجاد شده داخل لوله باید به وسیله سوهان گرد یا وسایل مناسب به طور کامل برداشته شود
پ) در جوش لببهلب اكر ضخامت لوله يا اتصال بيشتر از ٣ ميلى متر باشد، بخ زدن لبه لوله الزامى میباشد. چنانچه کمتر از ٣ میلیمتر باشد، پخ زدن لبه لوله اختیاری است و می توان به وسیله سوهان يا سنگ سنباده برقی پخ ملایمی بر روی لبهها ایجاد نمود.
ت) پس از همراستا کردن دوسر لولهها در گیره هم ترازی، پاس اول (پاس ریشه) جوش انجام میشود.
ث) بعد از جوشکاری هر پاس و قبل از شروع پاس بعدی، باید سرباره و ناخالصی هر پاس جوش با سنگ زدن یا برس برقى برطرف شود.
ج) لوله هایی که سر آنها دوپهن (بيضوى) شده باشد قبل از جوشكارى بايد قسمت آسيب ديدۀ لوله بريده شود.
١٧-٥-٧-٣ معايب جوش
در جوش های انجام شده، احتمال وجود معایبی وجود دارد كه برخى از این معایب قابل رؤیت بوده و به آنها عیوب ظاهری جوش گفته میشود و برخى از معايب غير قابل رؤيت هستند وبراى تشخيص آنها باید روش پرتونگاری یا سایر روشها به کار گرفته شوند. در ادامه به معایب متداول جوش اشاره شده است.
١٧-٥-٧-٣-١ عدم يكنواختى تاج جوش
عدم یکنواختی تاج جوش از قبیل ناهمواری سطح جوش، انحراف تاج جوش، تقعر و يكنواخت نبودن آن در سرتاسر جوش مى باشد.
١٧-٥-٧-٣-٢ شيار پاى جوش
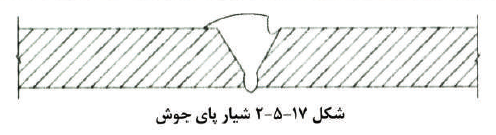
شیار ایجاد شده در اثر ذوب فلز پایه و در مجاورت تاج یا ریشۀ جوش است كە بەصورت پر نشدہ باقى مانده باشد (شکل ١٧-۵-٢). شیار پای جوش باعث کاهش ضحامت لوله در محل جوش میشود. حدود قبولى جوش با در نظر داشتن مشخصات شيار پاى جوش به شرح زير است:
الف) در صورتیکه عمق شیار از ۶ درصد ضخامت لوله تجاوز نكند، با هر طولى قابل قبول است.
ب) اگر عمق شیار بین ۶ تا 12/5 درصد ضخامت لوله باشد، درصورتیکه طول آن از ۵ سانتى متر يا 1/6 ( یک ششم ) طول جوش هر كدام كمتر است، تجاوز نكند، قابل قبول است.
پ) اگر عمق شیار از 12/5 درصد ضخامت لوله تجاوز کند، با هر طولی قابل قبول نيست.
١٧-٥-٧-٣-٣ ترک
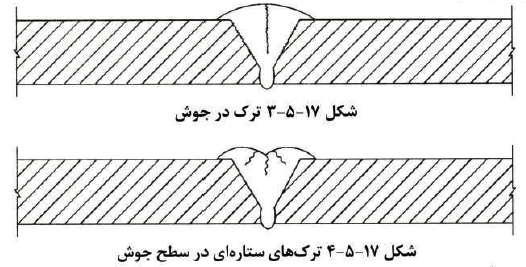
عمدتاً ترک در اثر سرد شدن سريع جوش به وجود مى آيد. تعمير جوش ترك دار مجاز نيست وهيچ نوع تر کی در جوش قابل قبول نمى باشد (شكل ١٧-۵-٣). جوش معیوب بايد بريده شده و دوباره جوشكارى شود. ترک های ستارهای (شکل ١٧-۵-۴) که در نقطۀ پایانی جوش به وجود می آید، باید به وسيلۀ سنگ زدن برطرف شود.
١٧-٥-٧-٣-4 سوختگى ناشى از قوس الكتريكى
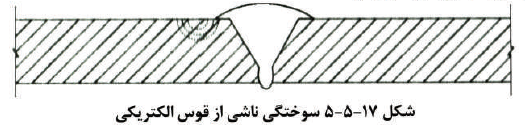
در نقاطی که الکترود یا اهرم اتصال منفی با سطح لوله تماس پیدا کند، سوختگی ناشی از قوس الکتریکی به وجود می آید (شکل ١٧-۵-۵) و اگر منجر به ذوب موضعی شده باشد، قابل قبول نبوده و بايد آن قسمت از لوله بریده و دوباره جوشكاری شود.
١٧-٥-٧-٣-۵ ناخالصى سرباره اى
این عیب به دلیل سرباره مواد غير فلزی به جا مانده در جوش میباشد. ناخالصى سربارەاى يا بەصورت جداجدا يا به صورت خطوط سربارۀ كشيده در جوش مشاهده مى شود. حدود قبولى اين عيب طبق استاندارد API1104 است، به طورى كه طول اين سربارهها نبايد از ٣ سانتى متر يا 1/2 اينچ در ١٢ اينچ طول جوش تجاوز نمايد.
6-3-7-5-17 ذوب ناقص در جوش
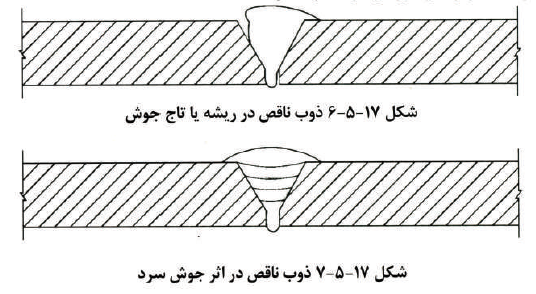
ناپیوستگی ایجاد شده بين جوش وفلز بايه است (شكل ١٧-٥-۶) كه به سطح يا ريشۀ جوش باز شده باشد، یا ناپیوستگی به وجود آمدە بین لایه های جوش با يكديكر (شكل ١٧-٥-٧) يا بين جوش وفلز پايه است. در صورتی که مجموع طول این عیب بیش از 2/5 سانتى متر يا 1/8 (یک هشتم ) طول جوش باشد (هر كدام كه كمتر است) جوش قابل قبول نبوده و بايد بريده شود.
١٧-٥-٧-٣-٧ نفوذ بيش از حد
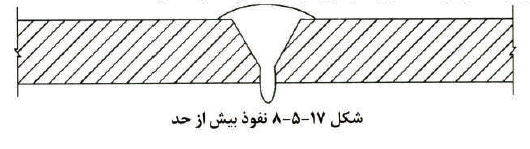
این عیب در اثر نفوذ بيش از حد ريشۀ جوش ايجاد مى شود. در صورتى كه نفوذ جوش در سرتاسر جوش بيش از ٣ ميلى متر باشد، جوش قابل قبول نبوده و بايد بريده شود (شكل ١٧-٥-٨).
١٧-٥-٧-٣-٨ عدم نفوذ جوش
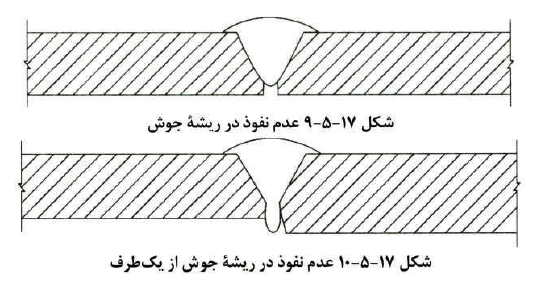
اين عيب دراثر يرشدن ناقص ريشة جوش است (شكل ١٧-٥-٩ و شكل ١٧-٥-١٠). در صورتى كه مجموع طول قسمتى كه نفوذ جوش ناقص است بيش از 2/5 سانتى متر يا 1/8 ( یک هشتم ) طول جوش باشد (هر كدام كه كمتر است) قابل قبول نبوده و بايد بريده شود.
١٧-٥-٧-٣-٩ تخلخل
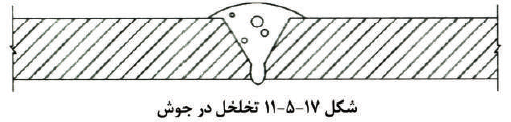
تخلخل، فضای به جا مانده از گازهای محبوس در جوش میباشد که در خلال مرحلۀ انجماد بەصورت حفره باقی می ماند (شكل ١٧-۵-١١). این حفرهها به طور معمول به شكل كروى و به صورت منفرد يا مجتمع مى باشند. در صورتى كه قطر هر حفره از 1/4 (یک چهارم ) ضخامت لوله بيشتر باشه ضخامت لوله بيشتر باشد يا قطر هر مجتمع آنها بيش از ٥ ميلى متر باشد، جوش قابل قبول نيست.
١٧-5-٧-٣-١٠ تورق در فلز پايه
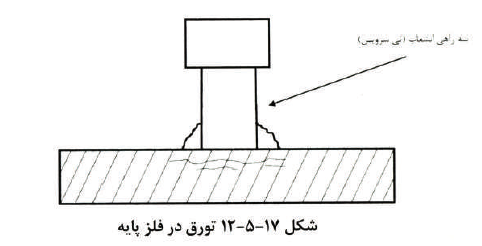
اگر در لبه لوله، خطوطی ناشی از جدایی سطوح یا دو پوسته بودن فلز پایه مشاهده شود، قابل قبول نبوده و بايد لوله تا محل رفع عيب بريده شود (شكل ١٧-٥-١٢).
١٧-٥-٧-٢ كنترل كيفيت جوش
الف) کلیه جوش های لولهها و اتصالات باید به طور كامل از نظر ظاهرى كنترل شود. جوشى قابل قبول است كه به طور يكنواخت در سرتاسر محل اتصال انجام شده باشد.
ب) بازرسی و کنترل کیفیت جوش ها باید توسط ناظر انجام شود. درصورت لزوم برای بررسى نفوذ ريشه جوش و عیوب داخلی، نمونه هایی از سرجوش ها بریده شود در صورتی كه کیفیت جوشکاری مورد تأيید ناظر نباشد، باید از ادامه كار جوشكار جلوگیری شود.
پ) جوش هایی که معیوب تشخیص داده شوند باید بریده شده و دوباره جوشکاری شوند.
١٧-٥-٧-5 اصلاح معايب جوش
جوش های معیوب باید بریده و مجددا جوشکاری شوند؛ پس از اصلاح باید توسط ناظر بررسى و مورد تأييد قرار گيرند.
١٧-٥-٧-۶ صلاحيت جوشكار
جوشکاری باید توسط جوشكاران صلاحیت دارى انجام شود كه داراى پروانة مهارت فنى معتبر از سازمان فنی و حرفه ای در جوشکاری لولۀ گاز با فشار 1/4 پوند بر اينچ مربع تا سايز 4 اينچ باشند.